CNC İşleme için Tasarım Kuralları
CNC dik işleme için tasarım rehberi: cep derinliği, iç köşe radüsü, toleranslar, duvar kalınlığı, delik ve diş tasarımı ile malzeme seçimi.
CNC dik işleme (Vertical Machining Center – VMC), hassas parça üretiminde en yaygın kullanılan yöntemlerden biridir. Ancak doğru tasarım yapılmadan üretime geçildiğinde hem maliyet artar hem de kalite problemleri ortaya çıkar.
Bu rehberde, CNC dik işleme için tasarım yaparken dikkat edilmesi gereken kritik noktaları ele alıyoruz. Projeniz için profesyonel destek arıyorsanız bizimle iletişime geçebilirsiniz.
CNC dik işleme nedir?
CNC dik işleme, kesici takımın dik eksende (Z ekseni) hareket ettiği ve genellikle 3 veya daha fazla eksene sahip makinelerde gerçekleştirilen talaşlı imalat yöntemidir. Bu yöntem özellikle şu malzemelerden yüksek hassasiyetli parçalar üretmek için tercih edilir:
- Alüminyum alaşımları: 5083, 6061, 7075
- Çelik alaşımları: ST37, C45
- Paslanmaz çelikler: 304, 304L, 403, 416
- Plastikler: Delrin (POM), UHMW, LDPE, HDPE, PEEK
Tasarımda neden kurallar var?
CNC dik işleme dışarıdan bakıldığında tamamen serbest bir üretim yöntemi gibi görünse de aslında takım geometrisi, makine kabiliyetleri ve fiziksel limitlerle ciddi şekilde kısıtlanır. Frezelerin çapı, erişim derinliği, titreşim (chatter) riski ve bağlama yöntemleri tasarımın nasıl olması gerektiğini doğrudan belirler.
Bu yüzden CNC tasarım kuralları sadece bir “öneri” değil; üretilebilirliği, maliyeti ve parça kalitesini belirleyen kritik prensiplerdir. Bu kurallara uygun tasarım:
- Daha kısa işleme süresi
- Daha düşük maliyet
- Daha yüksek yüzey kalitesi sağlar.
CNC tasarımında en sık yapılan hatalar
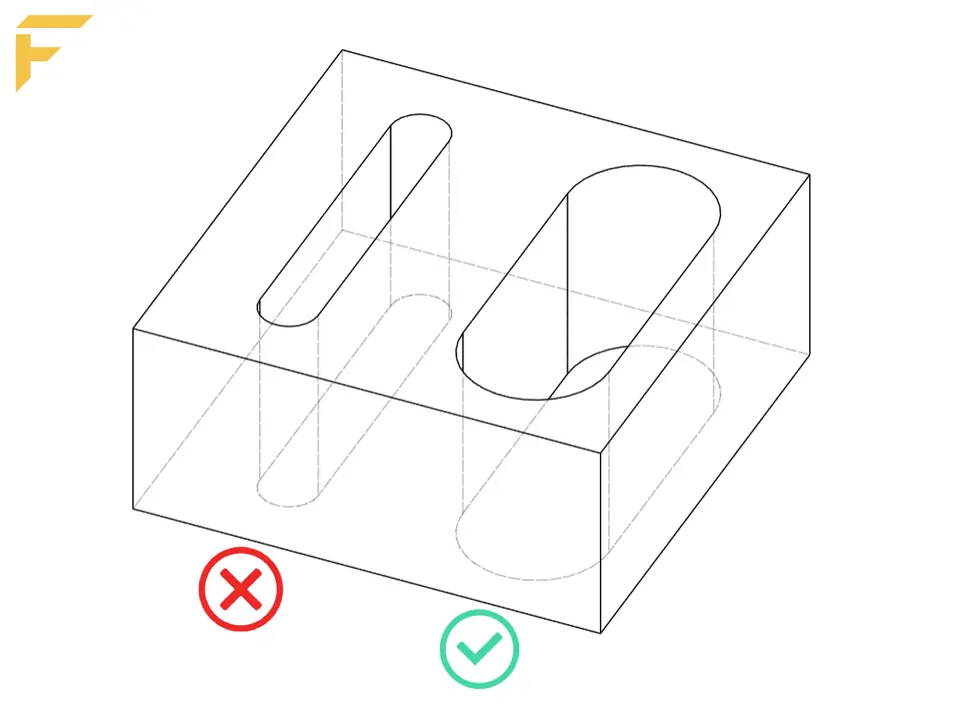
1. Gereksiz dar cepler
Dar ve derin cepler:
- Küçük çaplı takım gerektirir
- İşleme süresini uzatır
- Takım kırılma riskini artırır
Mümkün olduğunca daha geniş ve erişilebilir cepler tasarlayın.
2. Keskin iç köşeler
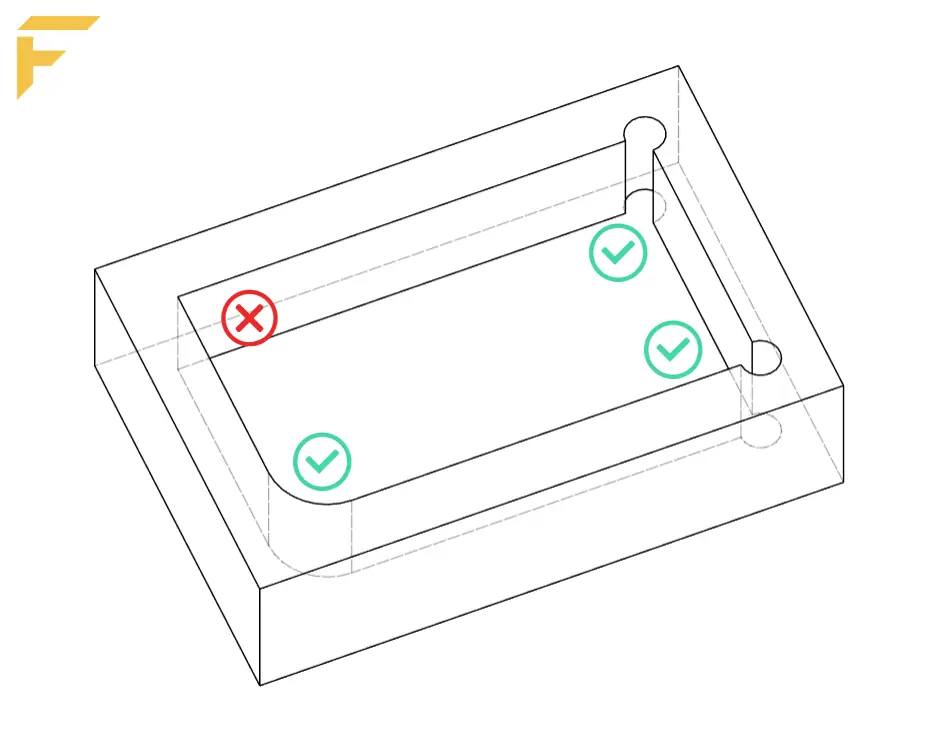
CNC freze uçları dairesel olduğu için tam keskin iç köşe üretmek mümkün değildir.
- İç köşelerde radüs bırakın (örneğin R2, R3).
- Birleşen parçalarda keskin köşe gerekiyorsa “dogbone” tasarımı kullanın.
3. Aşırı sıkı toleranslar
Her ölçüye ±0,01 mm tolerans vermek gereksiz maliyet oluşturur ve işleme süresini uzatır. Kritik olmayan bölgelerde daha geniş tolerans kullanın, hassasiyeti sadece gerekli yerlerde isteyin.
Fastfab Teknoloji olarak müşterilerimizin ihtiyaçlarına yönelik çözümler üreterek projelerdeki ekstra maliyetleri azaltıyor, daha hızlı ve verimli sevkiyatlar gerçekleştiriyoruz.
CNC dik işleme için tasarım kuralları
Minimum takım çapı ve cep derinliği
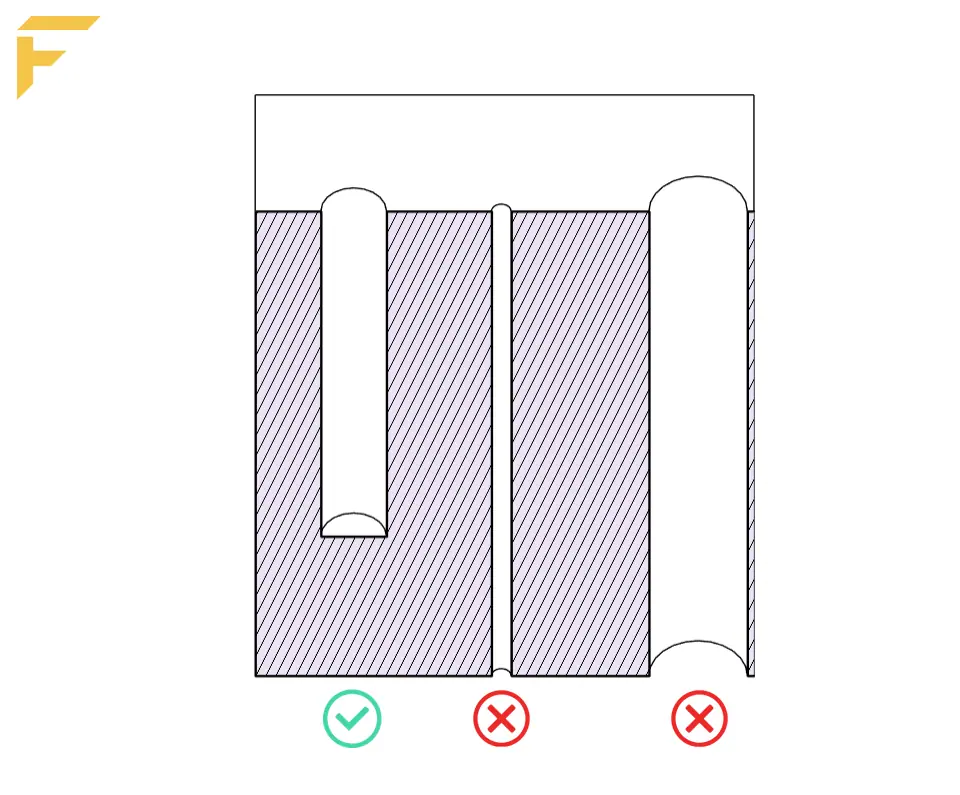
Genel kural: derinlik / çap oranı mümkünse 3:1 – 4:1 aralığında olmalıdır.
Örnek: 3 mm takım kullanılacaksa maksimum derinlik yaklaşık 10–12 mm olmalıdır.
Uzun takımlar titreşime girerek yüzey kalitesini bozabilir ve toleransların tutturulmasını zorlaştırır. Özellikle iç ceplerde bu kurala dikkat edilmelidir.
Duvar kalınlığı
Çok ince duvarlar titreşime neden olur, yüzey kalitesini düşürür ve özellikle alüminyum ile plastiklerde deformasyon riskini artırır. Fonksiyon izin verdiği ölçüde duvarları kalın tutun.
Delik tasarımı
Standart matkap ölçülerini kullanmak büyük avantaj sağlar. Deliğin başka bir deliğe veya duvara çok yakın olmamasına dikkat edin. Diş çekilecek deliklerde standart kılavuz matkap ölçülerini kullanın ve yeterli diş boyu bırakın.
| Diş | Kılavuz matkap çapı | Önerilen diş boyu |
|---|---|---|
| M3 × 0,5 | 2,5 mm | 3–4,5 mm |
| M4 × 0,7 | 3,3 mm | 4–6 mm |
| M5 × 0,8 | 4,2 mm | 5–7,5 mm |
| M6 × 1,0 | 5,0 mm | 6–9 mm |
| M8 × 1,25 | 6,8 mm | 8–12 mm |
Ayrıca:
- Kör deliklerde talaş tahliyesine dikkat edin.
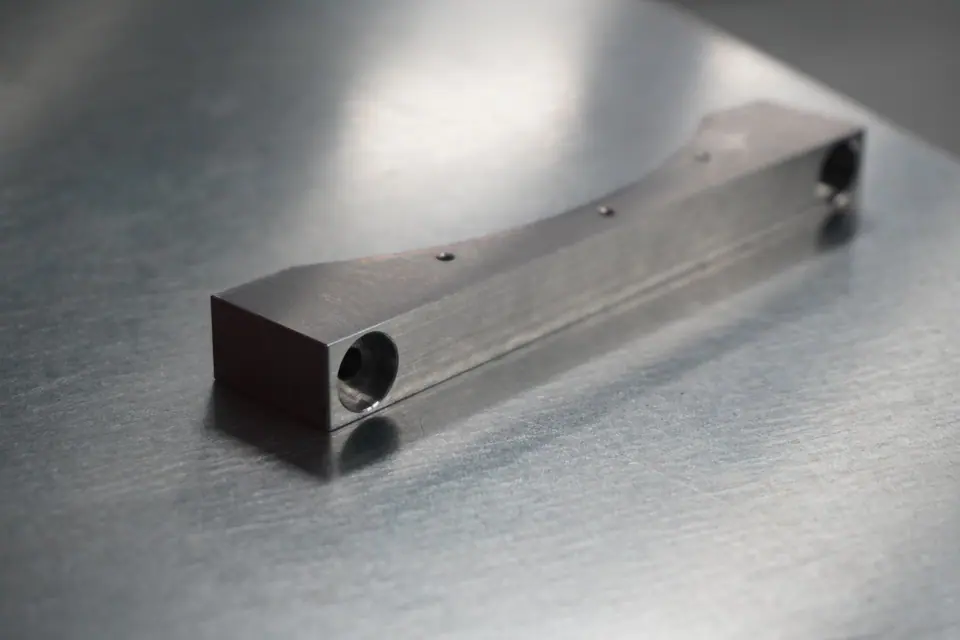
- Çok derin deliklerden kaçının; kaçınılmazsa iki taraftan işlemeyi değerlendirin.
Malzeme seçimi ve işlenebilirlik
Doğru malzeme seçimi; işlenebilirliğin yanı sıra parça hassasiyetini, yüzey kalitesini, takım ömrünü ve çarpılma (warping) riskini doğrudan etkiler. Yanlış malzeme tercihi, en iyi takım yolları ve makineler kullanılsa bile istenen sonucu vermeyebilir.
Özellikle ince duvarlı veya hassas toleranslı parçalarda malzemenin iç gerilimleri (residual stress) işleme sonrası deformasyona neden olabilir. Bu yüzden tasarım aşamasında sadece mekanik özellikler değil, işleme davranışı da dikkate alınmalıdır.
6061 alüminyum
- Avantajlar: kolay işlenir, düşük takım aşınması, iyi yüzey kalitesi
- Kullanım alanları: havacılık, otomotiv, makine parçaları, prototip üretim
- Dikkat: T651 gibi gerilimi giderilmiş versiyonları tercih edin. İnce kesitlerde, özellikle tek taraftan talaş kaldırıldığında çarpılma riski oluşabilir.
7075 alüminyum
- Avantajlar: yüksek mukavemet ve sertlik
- Kullanım alanları: havacılık, savunma sanayi, yüksek yük taşıyan parçalar
- Dikkat: 6061’e göre daha zor işlenir; agresif kesimlerde gerilim açığa çıkması ve deformasyon riski daha yüksektir.
C45 çelik (1.0503)
- Avantajlar: yüksek dayanım, yaygın bulunabilirlik
- Kullanım alanları: makine parçaları, miller, kalıp elemanları
- Dikkat: sertlik durumuna göre işleme zorlaşabilir; büyük talaş kaldırmalarda şekil değişimi görülebilir.
4140 alaşımlı çelik
- Avantajlar: yüksek mukavemet, ısıl işleme uygunluk
- Kullanım alanları: kalıp parçaları, yüksek dayanım gerektiren mekanik bileşenler
- Dikkat: ısıl işlemli (pre-hardened) versiyonları zor işlenir; takım seçimi ve kesme parametreleri kritik hale gelir.
ST37 (S235JR) çelik
- Avantajlar: nispeten kolay işlenir, ekonomiktir
- Kullanım alanları: genel konstrüksiyon, taşıyıcı parçalar
- Dikkat: homojenliği C45 ve 4140’a göre düşüktür; ince ve hassas parçalarda beklenmeyen deformasyonlar oluşabilir.
Paslanmaz çelik (304 / 316)
- Avantajlar: korozyon direnci, dayanıklılık
- Kullanım alanları: gıda, medikal, kimya endüstrisi
- Dikkat: işlenmesi zordur, takım ömrü düşüktür; ısı birikimi nedeniyle ölçü stabilitesi ve yüzey kalitesi zor kontrol edilir.
Tüm malzemelerimizi malzemeler sayfamızda inceleyebilirsiniz.
CNC işleme maliyetini düşürmenin yolları
1. Standart takımlar kullanın
Özel takım gerektiren tasarımlar maliyeti ve termin süresini artırır.
2. Bağlama (setup) sayısını azaltın
Parçayı tek bağlamada işlemek hem daha hızlı hem de daha hassastır.
3. Gereksiz detaylardan kaçının
Estetik ama işlevsiz detaylar işleme süresini ve maliyeti artırır.
Sonuç: doğru tasarım = düşük maliyet + yüksek kalite
CNC dik işlemede başarının anahtarı, üretilebilirliği yüksek bir tasarımdır. Küçük tasarım değişiklikleri bile maliyet ve kalite üzerinde büyük fark yaratabilir.
Fastfab Teknoloji olarak müşterilerimize tasarım optimizasyonu, prototipleme ve seri üretimde destek sağlıyoruz. Karmaşık parçalarınızın üretilebilirliğini merak ediyorsanız info@fastfab.co adresinden bize ulaşın veya teklif alın.